

L’instabilità dei processi nello shopfloor può tradursi rapidamente in una perdita di capacità produttiva. Per questo Antonio Principe, Sales Cluster Manager Italia presso Sandvik Coromant, propone ai produttori dei suggerimenti utili per il controllo della stabilità dei processi, la protezione dei tempi di attività e la riduzione delle interruzioni che erodono la produzione.
Tra Italia ed Europa
L’ecosistema automotive italiano si basa su una rete di fornitori a più livelli altamente specializzata. Sebbene questa struttura supporti la flessibilità, consente anche alla volatilità di propagarsi rapidamente lungo la catena. Quando i programmi cambiano a monte, le operazioni di lavorazione meccanica ne risentono immediatamente, con meno tempo per adattarsi e recuperare. Allo stesso tempo, il mix di powertrain continua ad evolversi. Secondo l’UNRAE book, “i veicoli elettrificati hanno rappresentato circa il 12,7% delle nuove immatricolazioni in Italia nel 2025, suddivisi tra i veicoli elettrici a batteria e ibridi plug in”.
Transizione
La transizione rimane disomogenea rispetto alle tendenze europee più ampie. In Europa, l’elettrificazione procede a un ritmo più rapido e irregolare, con i mercati del Nord e dell’Ovest che mostrano livelli significativamente più alti di adozione dei veicoli elettrici a batteria, grazie a incentivi più forti e infrastrutture più mature.
Piattaforme elettrificate
Allo stesso tempo, gli obiettivi europei di riduzione della CO₂ e il previsto phase-out dei motori a combustione interna entro il 2035 stanno accelerando gli investimenti nelle piattaforme elettrificate, creando un periodo in cui motori ICE, ibridi ed elettrici continuano a essere prodotti in parallelo nella maggior parte dei sistemi produttivi. Per i produttori, ciò aumenta la complessità delle varianti sulle linee di lavorazione, dove le stesse celle devono gestire materiali, geometrie e tolleranze differenti senza aumentare i tempi di fermo.
Pianificazione e produzione
Tempi di pianificazione più brevi comportano aumenti di produzione più rapidi, cambi di produzione più frequenti e riprogrammazioni costanti. In questo contesto, le perdite nascoste diventano misurabili sotto forma di micro-fermi che si accumulano e riducono la produttività. In effetti, se le interruzioni della supply chain raramente iniziano sullo shopfloor, in genere finiscono sempre lì. E le perdite si manifestano come problemi di truciolo, interventi manuali non pianificati, guasti agli utensili e ripetuti controlli di qualità che interrompono il flusso.
Prevenzione
L'attenzione non è più solo sul recupero dai guasti, ma sulla prevenzione delle piccole interruzioni ricorrenti che erodono costantemente la produzione. In questo senso, la stabilità del processo diventa un vantaggio competitivo perché trasforma l'incertezza in qualcosa di gestibile. Un processo stabile, infatti, supporta tempi di ciclo prevedibili, una qualità costante e un ritmo di lavoro più sicuro per gli operatori. Dal punto di vista degli utensili, è qui che la stabilità del processo diventa fondamentale.
Tempi di fermo-macchina
Il primo è la riduzione dei tempi di fermo macchina attraverso l’eliminazione delle interruzioni non pianificate, in particolare i micro-fermi che interrompono il flusso e la sequenzialità della produzione. Sebbene singolarmente di entità minima, il loro effetto cumulativo riduce la stabilità della produzione in ambienti ad alto volume. I guadagni in termini di efficienza devono inoltre essere ottenuti senza aumentare l'intervento dell'operatore.
Riduzione degli interventi
Una maggiore produzione non può basarsi su un maggiore coinvolgimento manuale, specialmente nella rimozione dei trucioli e nelle regolazioni reattive. Con l' aumentare della variabilità, la riduzione degli interventi diventa essenziale sia per la produttività che per la sicurezza. Infine, la sicurezza del processo è alla base dell'automazione. La ripetibilità consente tempi di ciclo costanti e risultati prevedibili. Senza di essa, l'automazione diventa difficile da sostenere, in particolare laddove il mix di prodotti e la variazione dei materiali sono in aumento.
Filettatura dell'acciaio
La filettatura è spesso un'operazione breve, ma una delle più critiche. Quando fallisce nella fase finale del ciclo, essa può rendere scartabile un componente di alto valore e far sprecare tutto il tempo di lavorazione precedente. Poiché si trova nella fase finale del processo, i guasti aumentano in modo sproporzionato i costi e il rischio di scarti. L'acciaio rimane un materiale critico nella produzione automobilistica, in particolare nei componenti in acciaio forgiato come alberi a gomiti, bielle e mozzi ruota, caratteristica che rende la lavorazione stabile dell'acciaio essenziale per la produzione ad alto volume.
Produzione ad alto volume
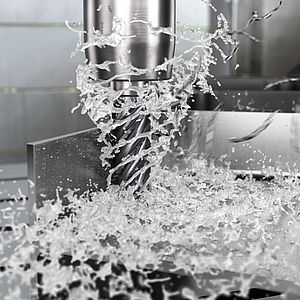
Nella filettatura dell'acciaio, uno scarso controllo dei trucioli può portare alla formazione di “bird nesting”, in cui trucioli lunghi e continui si avvolgono attorno all'utensile, al pezzo o al mandrino invece di rompersi in modo netto. Ciò causa arresti, la rimozione manuale dei trucioli e aumenta il rischio di rottura dell'utensile. Nella produzione ad alto volume, la riduzione di queste piccole interruzioni ricorrenti spesso offre vantaggi maggiori rispetto a miglioramenti marginali nella velocità di taglio.
Condizioni di lavoro stabili
Il maschio a scanalature diritte CoroTap 100 (-PM) Sandvik Coromant affronta una delle cause più persistenti di arresti non pianificati nella filettatura dell'acciaio: la formazione instabile dei trucioli. Migliorando il controllo dei trucioli nelle applicazioni su acciaio ISO P, riduce i micro-arresti che interrompono il flusso di produzione e favorisce condizioni di lavorazione più stabili. Ciò contribuisce a proteggere i tempi di attività riducendo gli interventi non pianificati, migliora la sicurezza limitando la rimozione manuale dei trucioli e rafforza la sicurezza del processo attraverso una formazione più uniforme della filettatura.
Lubrorefrigerazione
Anche la strategia di lubrorefrigerazione supporta questa stabilità. L'erogazione interna di lubrorefrigerante favorisce l'evacuazione dei trucioli nei fori ciechi, mentre il lubrorefrigerante esterno viene utilizzato nelle operazioni su fori passanti dove è necessario evitare il rientro dei trucioli. In termini pratici, ciò si traduce in un minor numero di interruzioni, prestazioni di filettatura più prevedibili e una ridotta necessità di interventi reattivi nella produzione automobilistica ad alto volume.
Monitoraggio
Il miglioramento della stabilità del processo inizia con la visibilità. I produttori dovrebbero identificare le operazioni di filettatura in cui si verificano frequentemente interruzioni legate ai trucioli, anche se ogni evento sembra di minore entità. Valutando l'evacuazione dei trucioli, l'erogazione del refrigerante e la selezione degli utensili, i produttori possono allineare il processo per ridurre al minimo gli interventi. Il monitoraggio della frequenza delle interruzioni e dei modelli di lavoro reattivi rivelerà dove i miglioramenti della stabilità offrono il massimo ritorno.